Spleetcorrosie RVS voorkomen in flenzen, bouten en lasnaden
Aan de buitenkant glimt het roestvast staal nog altijd. Pas als de flens losgaat tijdens een revisie, blijkt er onder de pakking al een ringvormige put te zijn gevreten. Spleetcorrosie van RVS speelt zich af waar niemand kijkt: onder onderlegringen, in pakkingnaden, tussen pijp en plaat. De spleet hoeft maar 0,03 mm breed te zijn. Daar raakt de zuurstof op, chloriden migreren naar binnen en de pH zakt tot 1 of 2. Vanaf dat moment vreet het metaal autokatalytisch verder.
Dit artikel pakt het probleem aan zoals een werkvoorbereider het tegenkomt op een tekening: eerst het mechanisme strak afpellen, dan de risicoplekken in een echte constructie, dan materiaalkeuze met PREn en CCT, vervolgens een design-checklist op tekeningniveau, en als sluitstuk de overgang van 316L naar duplex en superduplex. Spleetcorrosie rvs is een verborgen aanval, geen wonder dat de meeste handboeken bij “vermijd spleten” blijven steken zonder concreet te worden.
Dit stuk is onderdeel van de bredere gids over RVS corrosie. Voor het belangrijke onderscheid tussen pitting op een vlak oppervlak en crevice in een nauwe spleet, lees je het straks het beste samen met het zusterartikel over putcorrosie in RVS.
Wat spleetcorrosie in RVS precies is
Crevice corrosion is lokale aantasting van roestvast staal in een nauwe spleet waar elektrolyt wel binnenkomt maar niet ververst. Innomet liet zien dat spleten van 0,03 mm al voldoende zijn om de reactie te starten. Daar zit dus de paradox: een fenomeen dat je niet ziet, kan ontstaan in een opening die je ook niet ziet.
De elektrochemie is in vijf stappen samen te vatten. Vocht dringt de spleet binnen. De zuurstof daarbinnen wordt verbruikt en niet aangevuld. De passieve oxidehuid kan zonder zuurstof niet herstellen. Chloridegassen migreren naar de zuurstofarme zone om de lading te compenseren. Het ijzerchloride in de spleet hydrolyseert, de pH zakt tot 1 of 2, en het metaal in de spleet wordt actief. Vanaf daar is het zelfversterkend.
Een tweede sleutel zit in de oppervlakteverhouding. Het buitenoppervlak blijft passief en functioneert als kathode. De kleine actieve zone in de spleet is de anode. Hoe groter de kathode in verhouding tot de anode, hoe sneller de aantasting binnenin. Een opening van een paar tienden millimeter in een constructie van enkele vierkante meters geeft daarom een onevenredig hoge corrosiesnelheid.
Waarom een passief oxidehuid hier niet helpt
De Cr2O3-laag op roestvast staal is dun, dicht en zelfherstellend, maar alleen als er zuurstof beschikbaar is. In een spleet ontbreekt die zuurstof. De huid scheurt en kan niet meer dicht. Schornagel beschreef in zijn AluRVS-paper de paradox: juist een zuurstofrijke omgeving rondom versnelt de corrosie binnenin, omdat het kathodeoppervlak groot en actief blijft terwijl de anode in de spleet vastzit zonder herstel. Lezers die de basis van de passieve huid willen terughalen, vinden die uitleg terug in het overzicht van eigenschappen van RVS 316.
Spleetcorrosie versus putcorrosie en contactcorrosie
Drie corrosievormen, één onderliggend principe. Ze zijn in de praktijk verwarrend omdat ze door elkaar lopen.
- Putcorrosie ontstaat op een vlak oppervlak waar de oxidehuid lokaal faalt. Zichtbaar, kleine putjes die zich naar binnen vreten.
- Spleetcorrosie ontstaat in een nauwe opening door zuurstofgebrek. Verborgen, vaak ringvormig rond een pakking of onderlegring.
- Contactcorrosie ontstaat als twee verschillende metalen contact maken in een elektrolyt. Het minder edele metaal lost op.
Wat in de top-10 bronnen meestal ontbreekt: spleetcorrosie initieert bij lagere temperaturen dan putcorrosie. Een installatie die “veilig” lijkt voor pitting kan dus alsnog falen op crevice. Voor 316L ligt de drempel voor crevice rond 0 °C, voor pitting eerder rond 15 °C.
Waar spleetcorrosie ontstaat in een RVS-constructie
Wie een tekening uitslaat, ziet de risicoplekken niet meteen. Ze verbergen zich juist in de delen die er ontworpen uitzien. Hieronder zes locaties die elke werkvoorbereider in petrochemie, tankbouw of offshore zou moeten kunnen aanwijzen.
Bouten, moeren en onderlegringen
De spleet tussen boutkop, onderlegring en plaat is misschien wel de meest onderschatte risicoplek. Vocht trekt erin via condens of waswater en kan er jaren blijven staan zonder dat iemand het ziet. Zelfs een RVS-bout op een RVS-constructie biedt geen vrijbrief; het materiaal lost het probleem niet op, alleen de spleet doet dat. Een afsluitring of een dichtkit onder de onderlegring werkt vaak beter dan een dure materiaalupgrade.
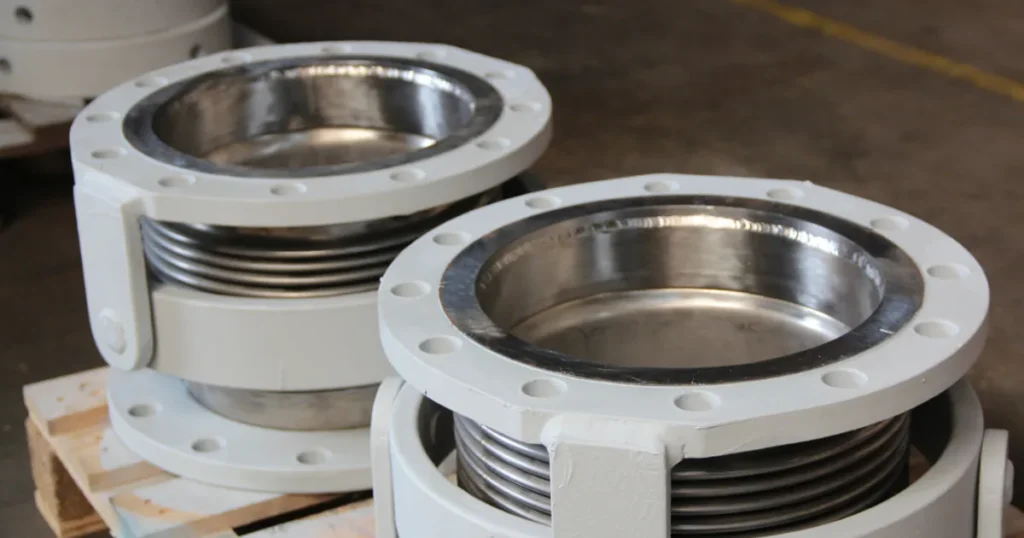
Flensaansluitingen en pakkingen
De pakkingspleet is bijna altijd het zwakste punt van een flens. De geometrie is een doosvormige opening waar vloeistof in kan kruipen. Pakkingmateriaal bepaalt mee hoe agressief het mechanisme wordt. AluRVS rangschikte ze van slechtst naar best: elastiek, glas, teflon, metaal, nylon, hout. RTJ-uitvoering reduceert de pakkingspleet tot een metaal-op-metaal contact en is in zware chloride-omgeving vaak de eerste keuze. Spiral wound met juiste vulling zit daar net onder.
Pijp-plaat verbindingen en koelspiralen
In shell-and-tube warmtewisselaars is de overgang buis-tubeplate de meest kwetsbare locatie. De spleet is hier geometrisch onvermijdelijk, en condensaatzones zorgen voor continue chloride-aanrijking. Bij koelspiralen is het probleem vergelijkbaar: stilstaand water tussen wikkelingen en aan de wand vormt een ideale incubator. Concreet: een installatie die in bedrijf is veiliger dan een installatie die stilstaat.
Onder afzettingen, slib en biofouling
Functioneel is een laagje slib hetzelfde als een spleet. Het houdt vocht en chloride vast en sluit zuurstof buiten. Daarmee horen verf-onthechtingen, slakresten van het lassen, kalk- en roestafzettingen en biofouling (mosselen, algen) bij dezelfde categorie. Een regulier reinigingsregime is dus geen schoonmaakkwestie maar een corrosiebeheersmaatregel.
Tubes tegen muren of tegen elkaar
Swagelok formuleerde dit als regel: tubing direct tegen een muur of tegen een andere tube geeft een kunstmatige spleet. De ruimte is misschien maar honderdste millimeters, maar dat is voldoende. Houd minimaal een paar millimeter vrij met clips en zorg dat de tubes onafhankelijk kunnen drogen.
Lasnaden en warmtebeïnvloede zone
Slakresten op een las vormen mini-spleten. De HAZ (warmtebeïnvloede zone) heeft een verstoorde chroomverdeling. Beide samen maken de lasnaad tot een routinerisico. In het hoofdstuk over designdetails komt dat terug.
Materiaalkeuze die spleetcorrosie tegenhoudt
Materiaalkeuze is geen wondermiddel (een 2507-constructie met een slecht detail corrodeert eerder dan een 316L-constructie met scherpe details), maar het is wel de eerste hefboom. Het kostentraject loopt grofweg van 304 (factor 1) via 316L (factor 1,5) en duplex 2205 (factor 2) naar superduplex 2507 (factor 3-4) en 254 SMO (factor 5+). Elke stap koopt corrosiebestendigheid in chloridemilieu, maar levert tegelijk verlies van lasbaarheid of harder slijtgedrag op.
De PREn-formule als startpunt
PREn = %Cr + 3,3·%Mo + 16·%N. De coëfficiënten komen uit experimentele Schede-Lauterborn werk in de jaren zeventig en houden stand in moderne ASTM-richtlijnen. De getallen op een rij:
- 304L: ongeveer 19
- 316L: ongeveer 25
- 2205 duplex: ongeveer 35
- 2507 superduplex: ongeveer 42
- 254 SMO (6Mo super-austenitisch): ongeveer 43
Hoger is niet altijd beter. Superduplex 2507 vereist strakkere lasprocedures en lagere interpass-temperaturen. Kies je het zonder die procesborging, dan introduceer je nieuwe risico’s. Wie de basislegering wil terughalen voor het verschil met 304, vindt dat in het overzicht van eigenschappen van RVS 304.
De rol van molybdeen en stikstof
Molybdeen versterkt de passieve laag tegen chloride-aanval. Het verschil tussen 304 (geen Mo) en 316 (2% Mo) is daarom in chloridemilieu groot, terwijl het in droge of basische milieus nauwelijks merkbaar is. Stikstof is de tweede stap. Vanaf N ≥ 0,2% verbetert de crevice-weerstand sterk omdat stikstof de spleet-pH stabiliseert. Daarom presteren duplex en superduplex onevenredig beter dan 316L in dezelfde chloride-omgeving, niet omdat ze meer Mo hebben, maar omdat ze beide hebben.
Wanneer 316L niet meer voldoet
De vuistregel voor 316L: tot ongeveer 200 ppm chloride bij omgevingstemperatuur, of tot ongeveer 50 °C bij lage chlorideconcentratie. Daarboven wordt 316L kwetsbaar voor crevice. Splash zones in offshore vallen vrijwel altijd buiten deze drempel: afwisselend nat en droog, met zoutaanrijking. Koelwatersystemen met biofouling idem. In die situaties is duplex 2205 het ondergrens-startpunt en 2507 of 254 SMO de veiligere keuze. Het volledige overzicht van legeringen staat in het artikel over RVS-soorten.
Critical Crevice Temperature als selectiecriterium
CCT is de temperatuur waarbij spleetcorrosie initieert in een gestandaardiseerde testopstelling, vaak de Anderson teflon-ring of ASTM G48 met FeCl3. Indicatieve waarden, met FeCl3-test:
- 316L: -3 °C tot 0 °C
- 2205 duplex: rond 25 °C
- 2507 superduplex: rond 45 °C
- 254 SMO: rond 45 °C
Een belangrijke nuance: cyclische processen die afkoelen onder de initiatiedrempel worden niet automatisch veilig. AluRVS toonde dat eenmaal geïnitieerde crevice doorloopt bij véél lagere temperatuur dan nodig was om hem te starten. Een installatie die in de zomer corrosie initieert, blijft in de winter aantasten.
Spleetcorrosie voorkomen met designdetails
Hier ligt de echte winst voor wie een tekening tekent. Bronnen blijven meestal hangen bij “vermijd spleten” zonder concreet te worden. Een werkvoorbereider heeft iets nodig dat hij naast zijn tekening kan leggen.
Een design-checklist die je naast je tekening kunt leggen
Loop deze twaalf punten af voordat je een RVS-tekening vrijgeeft voor productie:
- Stomp gelast in plaats van overlap, waar de constructie het toelaat
- Drainage-gaten op laagste punten van iedere holle ruimte
- Spleten waar ze onvermijdelijk zijn ondiep en wijd houden, niet diep en nauw
- Geen ontwerp dat water laat ophopen op vlakke bovenzijden of in zakken
- RTJ- of spiral wound flenzen boven vlakke pakkingen in chloride-omgeving
- Bouten met afsluitring of dichtkit onder de onderlegring
- Minimaal enkele millimeters tussen tubes onderling en tussen tube en muur, vastgezet met clips
- Geen blinde uiteinden in pijpleidingen waar vloeistof stagneert
- Geen kruisende lassen met onbeschermde HAZ in een zone met condens
- Vermijd scherpe binnenhoeken in tanks; gebruik afgeronde overgangen
- Schuine bodemplaten voor volledige afvoer naar drains
- Pakkingmateriaal afstemmen op chloridemilieu: PTFE, grafiet of metaal in plaats van rubber of elastiek
Niet elk punt is in elk project haalbaar. Wel is het denkraam: voor elke geometrische opening op een tekening hoort een bewuste keuze, geen ongemerkte erfenis.
Lasdetails die spleetcorrosie binnenhouden of buitenhouden
Stompe lassen hebben geen ingebouwde spleet; overlap-lassen wel. Bij gelijke materiaalkeuze is dat het verschil tussen jaren extra levensduur en een leklocatie binnen twee jaar. Slakresten op een las werken als microspleet en houden chloride vast; een grondige naverwerking is daarom verplicht. De HAZ verdient eigen aandacht: bij te hoge inbrengwarmte of te trage afkoeling kan de chroomverdeling lokaal verarmen, en juist daar slaat crevice eerder aan. Gecontroleerd lassen met reproduceerbare parameters, zoals bij orbital lassen of strak ingericht RVS lassen, verlaagt dit risico aantoonbaar.
Een vergeten punt is cross-contamination. Een slijpschijf die eerder aan koolstofstaal werkte, brengt ijzerdeeltjes op het RVS-oppervlak. Diezelfde deeltjes corroderen later en initiëren spleetcorrosie op de schijnbaar schone naad. Gescheiden gereedschap voor RVS en koolstofstaal hoort gewoon in de procesafspraak. Wie RVS op staal lasecombinaties bouwt, vindt de bredere praktijk in het artikel over RVS op staal lassen.
Beitsen en passiveren na het lassen
Na lassen is de oxidehuid lokaal verstoord. Mechanisch reinigen met een RVS-borstel ziet er goed uit maar herstelt de passiviteit niet volledig. Alleen chemisch beitsen (HNO3 + HF) en daarna passiveren (HNO3) brengt een uniforme, dichte huid terug. Voor RVS in chloridemilieu is dit geen optie maar een vereiste. De volledige routine rond conservering en oppervlaktebehandeling van staal sluit hierop aan.
Materiaalkeuze versus designaanpassing als kostentrade-off
Bijna geen handboek stelt de vraag die werkvoorbereiders daadwerkelijk hebben: wanneer is het slimmer om 316L te houden en het ontwerp te fixen, en wanneer moet je echt upgraden? Het denkraam is eenvoudig. Ontwerpaanpassing is goedkoop in de prototypefase, op losse onderdelen en bij kleine series. Materiaalupgrade is duurder per kilo maar voorspelbaar in grote series en bij complexe geometrieën.
Twee voorbeelden maken dat concreet. Een flensaansluiting in een binnenleiding met sporadisch chloridecontact: 316L houden, RTJ-pakking kiezen, drainage controleren, klaar. Kosten: tientjes. Een offshore splash zone met dagelijkse zoutspray en cyclische temperatuur: elk 316L-ontwerp faalt binnen een paar jaar. Hier hoort 2507 of 254 SMO, ongeacht hoe scherp je het ontwerp maakt.
Een industrie-materiaalmatrix voor de praktijk
De volgende matrix dient als startpunt. Hij is niet uitputtend, maar dwingt het juiste gesprek af in de tekenfase.
| Industrie | Typische blootstelling | Minimaal materiaal | Kritische designregel |
|---|---|---|---|
| Petrochemie binnen | <100 ppm chloride, 40-80 °C, droog | 316L | Stomp gelast, RTJ-flenzen waar pakking nodig |
| Tankbouw waterzijde | 200-500 ppm chloride, omgeving | 316L of 2205 | Schuine bodemplaten, volledige drainage |
| Tankbouw chemie | wisselend, soms zout | 2205 | Geen scherpe binnenhoeken, gladde overgangen |
| Offshore splash zone | zeewater, cyclisch nat/droog | 2507 of 254 SMO | Geen tubes tegen muur, geen blinde uiteinden |
| Koelwatersysteem | brak/zout met biofouling | 2205 minimaal | Regulier reinigingsregime, geen lange standtijd |
Voor offshore is de praktijk verder uitgewerkt in het artikel over offshore constructies in RVS en staal. Voor tankbouw geldt hetzelfde rond drainage en bodemplaten in de basisregels van tankbouw in RVS.
Spleetcorrosie herkennen op een bestaande constructie
Inspectie is geen vraag van geluk. Wie weet waar te kijken en wat te verwachten, herkent crevice corrosion binnen minuten, vaak met simpele middelen.
Wat je ziet als je een flens opent
Het typische beeld is een ringvormig verzakt gebied rond de pakkingspositie, met roodbruine corrosieproducten en een zwarte rand. De diepte is bijna altijd groter dan ze op het oog lijkt. Vergelijk dat met het oppervlak buiten de pakking, dat meestal nog netjes glimt; dat verschil is de tell. Bij contactcorrosie zie je een gradiënt over een groter gebied; bij putcorrosie geïsoleerde kratertjes op vlakke zones. De ringvorm is uniek voor crevice.
Replica-techniek en dye-penetrant op locatie
Voor een grondiger beeld neemt een ervaren inspecteur een replica van het oppervlak met silicone of een rubberachtig polymeer, en analyseert die onder microscoop. Dye-penetrant maakt verborgen scheurtjes in de spleet zichtbaar, handig bij twijfel of er al doorgaande pitting in zit. Deze methodes passen binnen de bredere routine van inspectie van staalconstructies en horen tot het standaardrepertoire van regulier onderhoud van staalconstructies.
Waarom feedback in de fabricagefase corrosie voorkomt
De cyclus die elke ervaren engineer kent: tekening gaat naar de fabrikant, productie loopt, montage volgt, na een jaar of drie meldt iemand een lek op detail X. Vaak is dat detail terugleidbaar tot een ontwerpkeuze die in de tekenfase met twintig minuten overleg vermijdbaar was. Een fabrikant die het mechanisme kent, ziet op de tekening al de onderlegring zonder dichtkit, de blinde stomp, de ongeventileerde flens.
Dit kost geen extra tijd in het traject. Feedback in de offertefase is een dag werk; een corrosielek in productie kost weken aan demontage, vervanging en uitleg aan de klant. Daarmee is de tekening-review niet een service erbij maar een goedkope verzekering vooraf.
Veelgestelde vragen over spleetcorrosie in RVS
Hoe snel kan spleetcorrosie zich ontwikkelen in RVS?
In een chloridemilieu kan de initiatie binnen weken plaatsvinden. Zichtbare doorlek volgt meestal na enkele jaren, maar dat tijdspad varieert sterk met chloride-concentratie, temperatuur en spleetwijdte. Een offshore-installatie in continue zoutspray kan al binnen twee jaar falen; een binneninstallatie met incidentele condens loopt soms twintig jaar mee.
Is 316L genoeg voor zoutwaterconstructies?
Niet als algemene regel. 316L is geschikt voor incidenteel zoutwatercontact bij omgevingstemperatuur en lage chlorideconcentraties. Voor continue blootstelling aan zeewater, voor splash zones en voor verhoogde temperaturen is 316L te kwetsbaar. Vanaf die punten begint duplex 2205, en bij echte zeewatercondities wordt 2507 of 254 SMO de standaard.
Wat is het verschil tussen putcorrosie en spleetcorrosie?
Hetzelfde elektrochemische mechanisme, andere locatie. Putcorrosie initieert op een vlak oppervlak waar de oxidehuid lokaal faalt en is zichtbaar. Spleetcorrosie initieert in een nauwe spleet door zuurstofgebrek en zit verborgen onder bouten, pakkingen en afzettingen. Spleetcorrosie start bij lagere temperaturen, dus een installatie die “veilig” lijkt voor pitting kan alsnog falen op crevice.
Kun je spleetcorrosie nog stoppen als het begonnen is?
Het mechanisme is autokatalytisch: eenmaal actief, blijft het zichzelf voeden. Demontage, chemisch reinigen en beitsen kan de actieve plek deactiveren, maar zonder ontwerp- of materiaalaanpassing keert het probleem terug. Een geslaagde reparatie betekent dus altijd ook een verandering in het detail dat het mogelijk maakte.
Helpt elektropolijsten tegen spleetcorrosie?
Elektropolijsten verbetert de passiviteit en strijkt microruwheid weg. Dat is een gunstige bijdrage op vlakke oppervlakken. In een spleet werkt geen oppervlaktebehandeling, omdat de zuurstof er niet bij kan. Reken er dus niet op om een ontwerpfout te genezen.
Welke pakkingmaterialen verlagen het risico?
De praktijkrangorde van best naar slechtst voor crevice-resistentie: metaal (RTJ), grafiet, PTFE, daarna pas rubber, elastiek en nylon. Spiral wound met juiste vulling is een goed compromis tussen afdichting en spleetbeheersing. In zware chloride-omgeving is RTJ vrijwel altijd de eerste keuze.
Wat dit voor uw volgende RVS-tekening betekent
Vier hoofdpunten om mee te nemen. Spleetcorrosie RVS zit verborgen (onder bouten, pakkingen en afzettingen) en wordt zelden ontdekt voordat er een lek is. Het begint in designdetails die op het oog onschuldig zijn: onderlegringen, flenzen, blinde stompen. Materiaalkeuze én ontwerp houden het allebei tegen, en de twee zijn vaak inwisselbaar. Het goedkoopste moment om in te grijpen is de tekenfase, niet de revisiefase.
De simpelste vervolgstap: laat een tweede paar ogen meekijken op uw RVS-constructietekening voordat ze in productie gaat. Een fabrikant die het mechanisme kent, ziet de spleten die u over het hoofd ziet. Vraag kosteloos engineering- en design-feedback aan en laat verborgen spleetcorrosie-risico’s in flenzen, bouten en lasnaden eruit halen voordat ze pas op de installatie zichtbaar worden.
Laatste nieuwsberichten
Laatste nieuwsberichten
Spleetcorrosie RVS voorkomen in flenzen, bouten en lasnaden
Staal 37 versus 52: dit is het verschil in sterkte en prijs