Wanneer kies je voor staal harden met olie?
Je hebt een nieuwe order op je bureau. Een productieserie kleppen voor een raffinaderij, in een staalsoort die om een hardingsstap vraagt. De vraag die opkomt is niet óf het werkstuk gehard moet worden; die eis stond al in de specificatie. De vraag is welk medium straks naast de oven moet staan. Water, olie, polymeer of lucht, het bepaalt of de klep met de gevraagde hardheid uit het proces komt of krom in de afkeurbak belandt.
Staal harden met olie is in maatwerk-staalbouw eerder regel dan uitzondering. Olie geeft een gecontroleerdere afkoeling dan water en daardoor minder vervorming bij complexe geometrie. Dit artikel behandelt welke staalsoorten zich lenen, welke olie je kiest, welke risico’s je adresseert en hoe het past in een traject van tekening tot levering.
Wat olie-harden is en waar het in het hardingsproces zit
Olie-harden is geen losse bewerking, maar een specifieke afkoelmethode binnen een groter proces. Het werkstuk doorloopt drie stappen die onlosmakelijk bij elkaar horen: austenitiseren, afschrikken en ontlaten. Olie speelt zijn rol in stap twee, als één van de afkoelmedia binnen het bredere spectrum van hittebehandeling van staal.
De drie stappen van harden
In de eerste stap, austenitiseren, verhit je het staal tot rond de 820°C. Boven die temperatuur slaat het kristalrooster om naar austeniet, een fase waarin koolstof in oplossing zit. De doorwarmtijd is daarbij geen vrije keuze: reken op vier tot vijf minuten per centimeter wanddikte voor een gelijkmatige microstructuur.
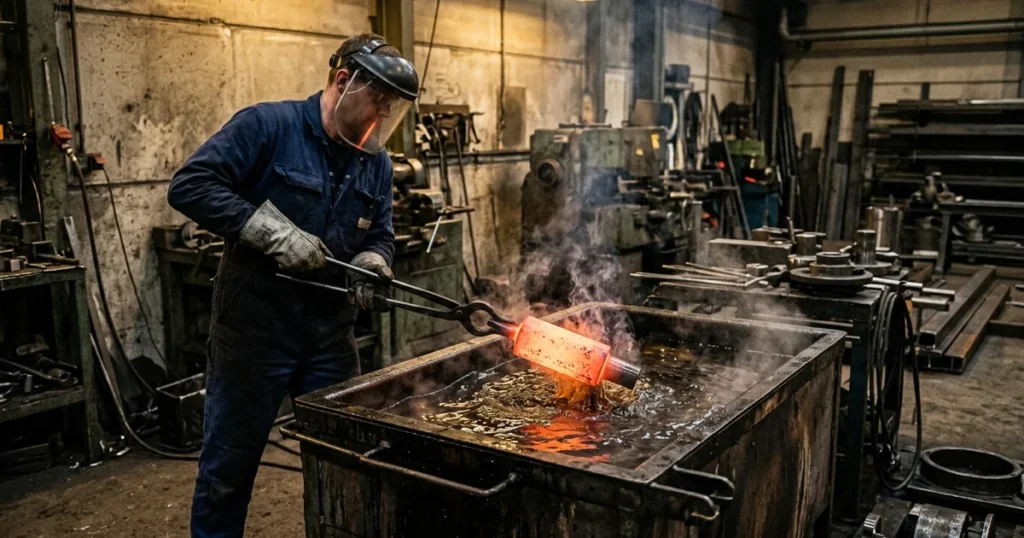
Stap twee is het afschrikken. Hier koel je het hete staal in korte tijd af in een medium. Dat medium kan water zijn, olie, een polymeeroplossing, lucht of zelfs een gesmolten zoutbad. De keuze bepaalt de microstructuur die ontstaat.
De derde stap is ontlaten. Direct na de afschrikfase volgt een lagere temperatuurbehandeling die de brosheid uit het werkstuk haalt. Deze stap krijgt verderop een eigen sectie.
Waarom afschrikken nodig is om hard staal te krijgen
De truc zit in tempo. Snel afkoelen “vriest” het austeniet vast in een martensitisch rooster, een vervormde kristalstructuur die het staal hard en bros maakt. Geef je het staal de tijd om langzaam af te koelen, dan vormt zich ferriet of perliet: zachte fases zonder noemenswaardige hardheid.
Het is dus niet de eindtemperatuur die de hardheid bepaalt. Het is de snelheid waarmee je door het temperatuurtraject schiet. Wie staal langzaam laat afkoelen tot kamertemperatuur krijgt zacht staal terug, hoe hoog hij ook gestart is.
De rol van het afkoelmedium binnen die drie stappen
Het afkoelmedium is de variabele die je actief kiest op basis van staalsoort, geometrie en gewenste eigenschappen. Een verkeerde keuze hier weegt niet op tegen een perfect uitgevoerde austenitisatiestap of een zorgvuldige ontlaatcyclus.
Olie zit in het midden van het spectrum. Sneller dan lucht, langzamer dan water. Dat maakt het voor een groot deel van het maatwerk de standaardkeuze, niet omdat het altijd het beste resultaat geeft, maar omdat het meest voorspelbare resultaat geeft.
Wanneer staal harden met olie de juiste keuze is
Een werkvoorbereider die voor een nieuwe order staat, wil snel weten of olie het juiste medium is. Daarvoor hoef je geen metallurg te zijn: drie criteria geven al uitsluitsel, namelijk de afkoelcurve, de staalsoort en de geometrie.
Wat olie als afkoelmedium doet binnen de afkoelcurve
Olie heeft een kenmerkende afkoelcurve. In het eerste deel, ruwweg van austenitiseertemperatuur tot 300°C, koelt het werkstuk vrij snel af. Daaronder remt de afkoeling af. Dat tweede deel is precies waar thermische spanningen tussen buitenkant en kern kunnen ontstaan.
Die afremming is het hele punt. Bij water blijft de afkoeling vrijwel rechtlijnig fel, met als gevolg grote temperatuurverschillen tussen oppervlak en kern. Lucht ligt aan de andere kant van het spectrum: zo traag dat alleen hoog gelegeerd staal er nog hard van wordt. Olie speelt netjes in het midden.
Bij welke staalsoorten je olie inzet en bij welke niet
Drie groepen staalsoorten lenen zich uitstekend voor afschrikken in olie:
- Gereedschapsstaal met hoge koolstof- en legeringsgehaltes
- Medium- tot hooggekoolstofd staal (C45, 42CrMo4, C60)
- Martensitisch roestvaststaal (1.4006, 1.4021, 1.4057)
Wat niet in olie geharded wordt: laagkoolstofstaal en standaard constructiestaal. Daar zit simpelweg te weinig koolstof in om een martensitische structuur op te bouwen. Probeer je het toch, dan komt het werkstuk er even zacht uit als het erin ging.
Geometrie en wanddikte als beslisfactor
Complexe geometrie maakt olie aantrekkelijker. Boringen, scherpe overgangen, ongelijkmatige wanddikten: allemaal plaatsen waar water voor lokale spanningspieken zorgt en uiteindelijk scheurvorming. Een tandwiel met geulen, een as met afzettingen of een plaatdeel met scherpe radii leent zich beter voor olie.
Tegelijk geldt het omgekeerde voor dikwandig, symmetrisch werk in standaard koolstofstaal. Daar wil je juist door tot de kern doorharden, en dat lukt soms alleen met de snellere afkoeling van water. Het is een afweging per onderdeel, niet een algemene regel.
Welke staalsoorten je hardt in olie
De staalkeuze maak je in de tekeningfase, niet bij de bewerking. Wie pas in productie ontdekt dat zijn materiaal niet hardbaar is, heeft de specificatie te laat gelezen.
Gereedschapsstaal en medium-koolstofstaal
Gereedschapsstalen zijn de klassiekers voor olie-harden. Hoge koolstof, vaak gelegeerd met chroom, wolfraam of molybdeen voor extra slijtweerstand. Denk aan stempels, matrijzen en assen voor productielijnen.
Medium-koolstofstaal vormt de werkpaardencategorie. C45 voor algemene machineonderdelen, 42CrMo4 voor hoger belaste assen en tandwielen. Beide families harden voorspelbaar in olie en zijn ruim verkrijgbaar in standaardmaten.
Martensitisch RVS bij 950 tot 1050 graden
Martensitische roestvaststalen zijn een aparte groep. Ze combineren corrosiebestendigheid met hardbaarheid, een combinatie die je elders in de RVS-familie niet vindt. Voor de verschillen tussen martensitische, austenitische en ferritische roestvaststalen helpt het overzicht per categorie om de juiste materiaalkeuze al in de calculatie te maken.
Een belangrijke afwijking is de austenitisatietemperatuur. Voor martensitisch RVS schiet die omhoog naar 950 tot 1050°C, met de exacte waarde afhankelijk van type en koolstofgehalte. De exacte werkwijze voor het harden van roestvaststaal is in een afzonderlijk artikel uitgewerkt, met aandacht voor de specifieke austenitisatie- en ontlaatcurves per type. Olie is in deze familie meestal het medium van keuze, soms vervangen door lucht bij gevoeligere geometrie.
Waarom laagkoolstof en S235 of S355 niet werken
Standaard constructiestaal als S235 en S355 bevat onvoldoende koolstof om een hardingsbehandeling te ondergaan. De koolstofgehaltes zitten ruim onder de 0,3 procent, en dat is een metallurgische ondergrens, geen schatting.
Probeer je het toch, dan ontstaat geen martensitische structuur. Hooguit krijg je wat oppervlakte-effecten en een verbruikte oven. De keuze voor een hardbare staalsoort hoort daarom in de tekeningfase thuis, voordat het werkstuk de hal in komt.
De praktische koolstofgehalte-grens van 0,3 procent
De vuistregel is simpel: onder 0,3 procent koolstof geen zinvolle harding. Daarboven kan het, met de mate van succes afhankelijk van legeringselementen.
C22 zit met 0,22 procent net onder de drempel en is vrijwel niet te harden. C30 schurkt erlangs. C45 ligt comfortabel erboven, en gereedschapsstalen kunnen oplopen tot anderhalf procent koolstof of meer. Wie zijn materiaalspec naast deze schaal legt, weet binnen seconden waar hij staat.
Vergelijking van afkoelmedia voor maatwerk
Voor wie de keuze tussen media wil maken, helpt een overzicht. Vijf media, vijf rollen.
Water voor maximale hardheid en snelle koeling
Water is het snelste medium. Hoogste eindhardheid bij dezelfde staalsoort, doorharding tot in de kern, kortste cyclustijd. De keerzijde is de thermische schok: water geeft het hoogste risico op vervorming en op scheurvorming bij complexe geometrie.
In de praktijk pak je water voor dikwandig, symmetrisch werk in standaard koolstofstaal. Een massieve as zonder boringen, een plaatdeel zonder scherpe overgangen. Voorspelbaar, snel, klaar.
Olie voor minder vervorming en complexe geometrie
Olie is de meest voorspelbare optie voor maatwerk. Gematigde afkoelsnelheid, herhaalbaar resultaat, minder vervorming bij ongelijkmatige geometrie. Voor inkopers zit het voordeel in de consistentie: een serie van 200 tandwielen die binnen dezelfde HRC-marge moeten vallen, lukt makkelijker in olie dan in water. Minder uitval, minder discussie achteraf.
Polymeer als middenweg tussen water en olie
Polymeer-afschrikvloeistoffen zijn een gecontroleerd alternatief. De afkoelsnelheid stel je in via de polymeerconcentratie, wat ze geschikt maakt voor stalen die net niet hard genoeg worden in olie maar te gevoelig zijn voor water.
De operationele complexiteit ligt hoger. Mengverhouding, temperatuur en veroudering van het bad vragen om actieve controle. Voor wie een hardingscel runt is dat te overzien, voor incidenteel werk een drempel.
Luchtkoeling voor hooggelegeerd staal
Sommige stalen hebben helemaal geen vloeibaar medium nodig. Snelstaal, bepaalde gereedschapsstalen en sterk gelegeerde varianten zoals hardox-staalsoorten halen hun hardheid uit de legering zelf, niet uit het afschrikmedium. Lucht voldoet dan ruimschoots.
Luchtkoeling geeft van alle media de minste vervorming. Het werkt alleen niet voor de juiste staalsoort; wie het probeert op middencarbonstaal krijgt een zacht werkstuk terug.
Zoutbad voor austempering en stabiel ontspannen
Het gesmolten zoutbad bij ongeveer 180°C is geen klassiek afschrikmedium. Het werkstuk koelt tot de zoutbadtemperatuur, blijft daar een tijd om isotherm bainiet te vormen, en koelt pas daarna verder af.
Het resultaat is minder bros en taaier dan klassieke martensiet, wat het geschikt maakt voor onderdelen die schokken moeten incasseren. Een nichetoepassing, vooral voor kleine series met hoge taaiheidseisen.
Welke hardingsolie kies je in een professionele setting
De olie-keuze is voor inkopers en QA-verantwoordelijken een specificatie-keuze, geen praktische afweging. In een gecertificeerd proces hoort vermeld te staan welke olie gebruikt is.
Mineraal, snel of marquench: drie hardingsolie-categorieën
Binnen de gespecialiseerde hardingsolieen onderscheid je grofweg drie categorieën, elk met een eigen afkoelcurve en bijbehorend risicoprofiel.
Minerale hardingsolie is de klassieke standaardkeuze voor medium-koolstofstaal en gereedschapsstaal. Een vlakke, voorspelbare afkoeling met laag vervormingsrisico, vooral bij eenvoudige geometrieën. Voor dikwandig werk in laaggelegeerd staal is de afkoelsnelheid soms net te traag voor doorharding tot in de kern.
Snelle hardingsolie (accelerated quench oil) bevat additieven die de afkoelsnelheid in het bovenste deel van de curve verhogen. Hierdoor bereikt staal met een hogere kritische afkoelsnelheid (zoals laaggelegeerd constructiestaal of zwaardere doorsneden van 42CrMo4) toch de gevraagde hardheid. Het vervormings- en scheurrisico ligt hoger dan bij minerale olie, omdat de thermische spanning tussen oppervlak en kern toeneemt. Niet inzetten voor complexe of dunwandige geometrie zonder proefstuk.
Marquench-olie werkt bij verhoogde badtemperatuur (150-200°C) en is bedoeld om vervorming en scheurrisico te minimaliseren bij complex of dimensioneel gevoelig werk. Het werkstuk koelt eerst tot net boven de martensiet-starttemperatuur, equaliseert daar tussen oppervlak en kern, en pas dán vormt zich martensiet bij verdere afkoeling in lucht. Geschikt voor gelegeerd constructiestaal in machineonderdelen met scherpe overgangen of grote diktevariaties, zoals tandwielen, drijfwerken en stempels waar maatvastheid kritisch is. De keerzijde: hogere proceskosten en strengere eisen aan oxidatiebeheer in het bad.
Gespecialiseerde hardingsolieen zoals WO200
Voor professioneel werk pak je gespecialiseerde hardingsolieen. Producten uit de Durixol- of Houghto-Quench-lijn zijn ontwikkeld voor één doel. Ze hebben een gecontroleerde viscositeit, een gestabiliseerde afkoelcurve en additieven tegen oxidatie en schuimvorming.
De winst zit in herhaalbaarheid. Wie vandaag een batch tandwielen hardt en over een maand dezelfde batch nogmaals, krijgt hetzelfde resultaat. Dat is voor seriewerk en voor certificering essentieel.
Waarom motorolie en plantaardige olie geen pro-keuze zijn
Forums staan vol met discussies over motorolie, afgewerkte transmissie-olie en frituurolie. In een hobby-context kan dat allemaal werken. In een gecertificeerde productieomgeving niet.
De redenen zijn praktisch:
- Onbekende afkoelcurve, per batch verschillend
- Lager vlampunt, dus hoger brandrisico
- Snellere veroudering door blootstelling aan hitte
- Geen reproduceerbaar resultaat bij QA-controle
Voor een mes in een hobbysmederij valt er nog te leven mee. Voor een klep in een raffinaderij niet.
Olietemperatuur en circulatie als kritische variabelen
De olie zelf is niet voldoende. De temperatuur van het bad bepaalt mede de afkoelcurve. Werken bij 40 tot 80°C is standaard; buiten dat venster wijken de eigenschappen af van het datasheet.
Circulatie tijdens het afschrikken voorkomt dat een laag hete olie zich rond het werkstuk vormt. Zonder die circulatie koelt het werkstuk langzamer dan verwacht en val je terug naar een effectief tragere afkoeling, soms net te traag voor de gewenste hardheid. Temperatuurmeting, doorstroming en oliefilter horen daarom bij een geborgd hardingsproces.
Risico’s bij staal harden met olie en hoe je ze vermijdt
Er zijn vier risico’s die in de werkvoorbereiding al ter sprake komen. Wie ze pas in productie tegenkomt, is te laat.
Vervorming en kromtrekken bij complexe geometrie
Ongelijke afkoeling geeft ongelijke krimp, en daarmee vervorming. Een lang werkstuk dat plat in het bad gaat, koelt aan de onderzijde anders af dan aan de bovenzijde. Resultaat: een doorbuiging die je achteraf niet meer eruit krijgt.
De aanpak begint bij ophanging. Lange onderdelen verticaal aan een ophangrek, gelijkmatige doorwarmtijd in de oven en bij voorkeur een gericht bewogen afschrikbeweging. Voor sommige geometrieën hoort een correctief richtproces standaard in de calculatie.
Scheurvorming bij dikwandig werk
Dik werk in olie scheurt soms omdat de buitenkant te snel afkoelt ten opzichte van de kern. De thermische spanning trekt het oppervlak letterlijk uit elkaar. Een snellere olie helpt zelden; de oplossing zit in een aangepaste ontlaattemperatuur of een andere staalkeuze.
Wie scheurrisico vroeg wil signaleren, vraagt om een proefstuk vóór serieproductie. Een sectie afsnijden, harden, hardheid meten en visueel inspecteren. Een avondje extra in de werkvoorbereiding bespaart een ochtend uitval in de hal.
Ontkoling en oxidatie tijdens austenitiseren
Bij hoge temperatuur reageert het staaloppervlak met zuurstof in de oven. Het oppervlak verliest koolstof (ontkoling) en wordt na harden zachter dan de kern. Een verborgen kwaliteitsprobleem dat pas bij een Vickers-meting op het oppervlak opduikt.
Voor hoogwaardig werk gebruik je een beschermend gas, een zoutbad of een vacuümoven. Atmosferisch harden in een open oven werkt voor minder kritisch werk, maar dan accepteer je een afslijpgang om de ontkoolde laag te verwijderen.
Brand- en rookrisico bij ongecontroleerde oliebaden
Olie en hete metalen onderdelen is een combinatie die respect verdient. Een te warme olie, een overvuld bad of een verkeerd geplaatst werkstuk: een steekvlam zit in de eerste seconden.
Professionele installaties hebben afdekkende deksels, CO2-blusvoorzieningen en mechanische afzuiging. In een algemene metaalwerkplaats zonder die voorzieningen hoort olie-harden niet. Het is een specialistische opstelling, geen bewerking die je naast de boormachine kunt zetten.
Ontlaten als noodzakelijke stap na afschrikken in olie
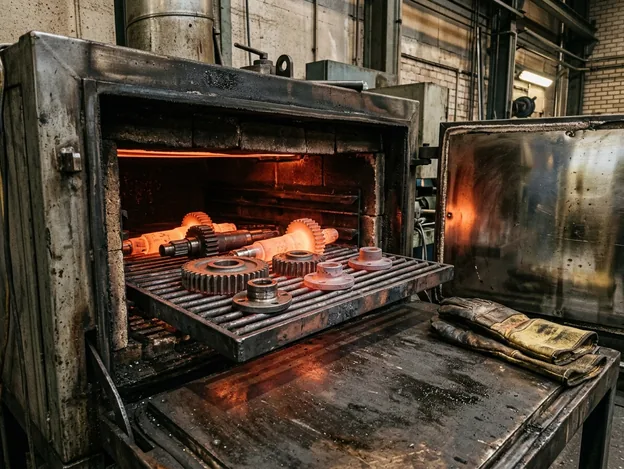
Het werkstuk uit de olie is geen eindproduct. Het is een halfproduct met te veel interne spanning om te gebruiken.
Waarom je direct na harden moet ontlaten
Een net-gehard werkstuk zit volledig in martensiet en draagt enorme interne spanningen. Wie het laat liggen tot de volgende ochtend, riskeert spontane scheurvorming. Standaardregel: binnen enkele uren ontlaten, bij voorkeur direct na de afschrikstap.
De “strooi-geel” verkleuring rond 200-230°C is in de werkplaats een visuele indicator voor licht ontlaten. In een gecontroleerd proces stuur je op temperatuur en tijd, niet op kleur. Toch is het een handig hulpmiddel om snel te zien dat de eerste warmtebehandeling is geslaagd.
Temperatuurbereik van 180 tot 650°C en welke eindhardheid je bereikt
Het ontlaatvenster reikt van 180 tot 650°C. Aan de lage kant blijft de hardheid hoog, aan de hoge kant trek je veel hardheid weg ten gunste van taaiheid.
- 180-250°C: maximale resterende hardheid, voor snijgereedschap en messen
- 250-400°C: balans tussen hardheid en taaiheid, voor matrijzen en stempels
- 400-650°C: taai en buigzaam, voor machineonderdelen die schokken moeten incasseren
De keuze hoort in de materiaalspecificatie thuis. Een operator die ontlaattemperatuur kiest zonder constructeursinstructie, gokt op het eindresultaat.
De relatie tussen ontlaten en gebruikseigenschappen
Ontlaten verschuift de eigenschappen langs een hardheid-taaiheid-as. Voor elke applicatie zit ergens op die as het optimum. Een snijmes moet hard zijn, een drukvat moet taai zijn, een tandwiel zit er ergens tussenin.
De praktische consequentie: een hardness-rapport per batch is geen luxe maar een eis. Zonder gemeten HRC weet niemand wat er uit de oven kwam.
Welke industriële onderdelen krijgen olie-harden in maatwerk
Olie-harden komt in maatwerk-staalbouw voor in alle hoeken van de zware industrie. Een korte rondgang langs de typische onderdelen.
Tandwielen, assen en kleppen voor zware industrie
Tandwielen en assen zijn klassieke olie-harden onderdelen. Vermoeiingsbestendigheid plus slijtweerstand, vaak in combinatie met inductie-harden voor lokale oppervlaktehardheid. Spiebanen en boringen vragen om gecontroleerde afkoeling, en daar past olie naadloos.
Kleppen voor hogedrukinstallaties horen ook in deze groep. Een afsluitvlak dat duizenden bedrijfscycli moet doorstaan, krijgt een hardingsbehandeling en nabewerking tot de juiste oppervlaktekwaliteit.
Gereedschapsstalen onderdelen voor productielijnen
Matrijzen, stempels en snijmessen zijn de gereedschapsstalen kant van het verhaal. De geometrie is vaak scherp en dunwandig, de hardheidseis loopt tussen 50 en 62 HRC. Olie is hier eigenlijk de enige bruikbare keuze: water zou scheuren veroorzaken in de scherpe radii, lucht zou de gewenste hardheid niet halen.
Voor serie-werk geldt bovendien de eis van herhaalbaarheid. Elke matrijs die uit het bad komt moet binnen dezelfde HRC-marge vallen, anders heb je geen serie maar een verzameling losse stukken.
Martensitische RVS-flenzen voor agressieve omgevingen
Flenzen in martensitisch RVS combineren corrosiebestendigheid met mechanische hardheid. In chemische installaties, voedingsindustrie en pompen zijn ze onmisbaar omdat een austenitische RVS te zacht zou zijn voor de bedrijfsomstandigheden.
De hardingsstap gebeurt na de mechanische bewerking en vóór de afwerking. Een nabehandeling met passivering rondt het af, vooral wanneer de flens in zoutwater of agressieve chemie terechtkomt.
Offshore- en raffinaderij-toepassingen
In offshore-constructies komen olie-geharde onderdelen op tal van plekken voor. Bevestigingsmiddelen die zoutwater plus mechanische belasting moeten verdragen, hogedrukflenzen in process-piping, kleppen voor onderzeese installaties.
Voor druksystemen en drukvaten gelden bovendien classificatie-eisen die het hardingsproces zelf formaliseren. Lloyd’s of DNV-classificatie vraagt om een gedocumenteerde warmtebehandelingscurve per batch, niet alleen om een eindmeting.
Hoe olie-harden in een traject van engineering tot levering past
Hier wijkt maatwerk af van standaardlevering. Een hardingsbehandeling is geen losse stap die je achteraf bestelt; het is een ontwerpkeuze die mee moet vanaf de tekening.
Werkvoorbereiding en materiaalkeuze als startpunt
Een werkvoorbereider die een tekening doorneemt, checkt niet alleen afmetingen. Hij controleert of de materiaalkeuze hardbaar is, of de geometrie past bij het gekozen medium en of de hardheidseis realistisch is.
Klopt er iets niet, dan gaat de tekening terug naar de constructeur voordat het werkstuk in productie gaat. Een tekening met onbereikbare specificatie produceer je niet; daar hou je een gesprek over.
De hardingsstap binnen een leverancierstraject
In een ideaal traject gebeurt de hardingsstap binnen één leveranciersketen. Snijden, lassen, bewerken, harden, ontlaten, afwerken, certificeren: allemaal binnen hetzelfde dossier. Geen vrachtwagen naar een onderaannemer, geen risico op een ketenstoring, geen discussie over wie verantwoordelijk is bij een afwijking.
Voor de inkoper zit de winst in doorlooptijd en traceerbaarheid. Eén projectnummer dat het hele traject overspant, één eindfactuur, één dossier voor de QA-inspectie. Niet glamoureus, wel praktisch.
Hardness-rapportage met HRC en microstructuur
Een professioneel hardness-rapport bevat meer dan een HRC-getal. Het bevat de meetlocaties, het meetinstrument, de behandelingscurve uit de oven, vaak een microstructuurfoto en altijd een batchverwijzing naar het materiaalcertificaat.
Voor steekproef-werk is een puntmeting voldoende. Voor kritische applicaties (drukvaten, offshore-onderdelen, kleppen) vraag je om een microstructuuranalyse op een uitgesneden testblokje. Dat blokje krijgt dezelfde behandeling als het werkstuk en bewijst dat de microstructuur is wat hij moet zijn.
Welke certificering hoort bij olie-harden in maatwerk
In maatwerk-staalbouw horen meerdere certificeringen bij elkaar. Het materiaal komt met een 3.1 MTC volgens EN 10204, de constructiefase wordt geborgd via EN-1090 voor de lasconstructie en de ISO 3834 standaard voor het productieproces zelf.
Voor offshore en marine komen daar Lloyd’s of DNV-classificaties bovenop. Wie kleppen levert voor een raffinaderij krijgt API-eisen op zijn bordje. Een leverancier zonder deze certificeringen heeft geen plaats in serieus maatwerk; dat staat los van de bewerkingskwaliteit en valt simpelweg buiten de specificatie.
Veelgestelde vragen over staal harden met olie
Welke olie gebruik je om staal te harden?
Voor professioneel werk gebruik je een gespecialiseerde hardingsolie, bijvoorbeeld uit de Durixol- of Houghto-Quench-serie. Die olien zijn ontwikkeld voor harden en geven een herhaalbare afkoelcurve. Motorolie en plantaardige olie zijn hobby-keuzes met onvoorspelbare resultaten en hebben geen plek in een gecertificeerd proces.
Bij welke temperatuur austenitiseer je staal voor olie-afschrikken?
Voor klassiek koolstofstaal ligt het venster rond de 780 tot 820°C. Voor martensitisch roestvaststaal schiet dat omhoog naar 950 tot 1050°C. De exacte temperatuur staat in het datasheet van de staalsoort en hoort in de materiaalspecificatie te worden vermeld.
Hoe weet je wanneer staal heet genoeg is om af te schrikken?
In een werkplaats is de magneet-test gangbaar: rond de Curietemperatuur van 770°C wordt staal non-magnetisch, en dan zit je in de buurt van de juiste austenitisatietemperatuur. In een professioneel proces meet je met een pyrometer of thermokoppel, niet met een magneetje. Visuele kleur-indicaties zijn voor pro-werk te onnauwkeurig.
Kan elk type staal in olie gehard worden?
Nee. De praktische ondergrens ligt bij 0,3 procent koolstof, daaronder ontstaat geen martensiet. Gereedschapsstaal, medium- en hooggekoolstofd staal en martensitisch RVS lenen zich voor olie-harden. Standaard constructiestaal als S235 en S355 niet; daar zit te weinig koolstof in.
Wat is het verschil tussen olie-harden en waterharden?
Water koelt sneller af en geeft de hoogste eindhardheid, maar ook het hoogste risico op vervorming en scheurvorming bij complexe geometrie. Olie koelt gematigder af, geeft minder vervorming en herhaalbaarder resultaat, ten koste van wat eindhardheid. Voor dikwandig symmetrisch werk in koolstofstaal is water vaak beter; voor complex maatwerk meestal olie.
Welke hardheid in HRC bereik je met olie-harden?
Het bereik hangt af van staalsoort en ontlaattemperatuur. Gereedschapsstaal komt typisch tussen 50 en 62 HRC, medium-koolstofstaal tussen 45 en 55 HRC, martensitisch RVS tussen 40 en 58 HRC. De wanddikte beïnvloedt of die hardheid alleen aan het oppervlak of doorheen het werkstuk wordt bereikt.
Olie-harden in jouw maatwerkproject vrijblijvend laten beoordelen
Staal harden met olie is geen automatische keuze, maar een afgewogen beslissing. Hangt af van staalsoort, geometrie en de hardheidseis op tekening. Olie zit voor maatwerk in de meeste gevallen op de juiste plek in het spectrum: minder vervorming dan water, sneller dan lucht, voorspelbaar genoeg om een serie tandwielen, kleppen of flenzen met dezelfde HRC uit het bad te krijgen. De keuze tussen olie en de andere media maak je niet bij de oven, maar in de tekeningfase, gevolgd door correct gedoseerd ontlaten, een gedegen hardness-rapportage en certificering die past bij de eindtoepassing.
Loopt er een nieuw project met een hardingsstap, en twijfel je over materiaalkeuze, medium of de haalbaarheid van de hardheidseis? Stuur dan je tekening en materiaalspecificatie in voor een vrijblijvende beoordeling. Materiaalingenieurs kijken vóór productie of de combinatie van staalsoort, geometrie en afschrikmedium klopt, en signaleren verbeterpunten die anders pas in de hal aan het licht komen. Een uur engineering nu bespaart vaak een dag uitval later.
Laatste nieuwsberichten
Laatste nieuwsberichten
Wanneer kies je voor staal harden met olie?
Spleetcorrosie RVS voorkomen in flenzen, bouten en lasnaden